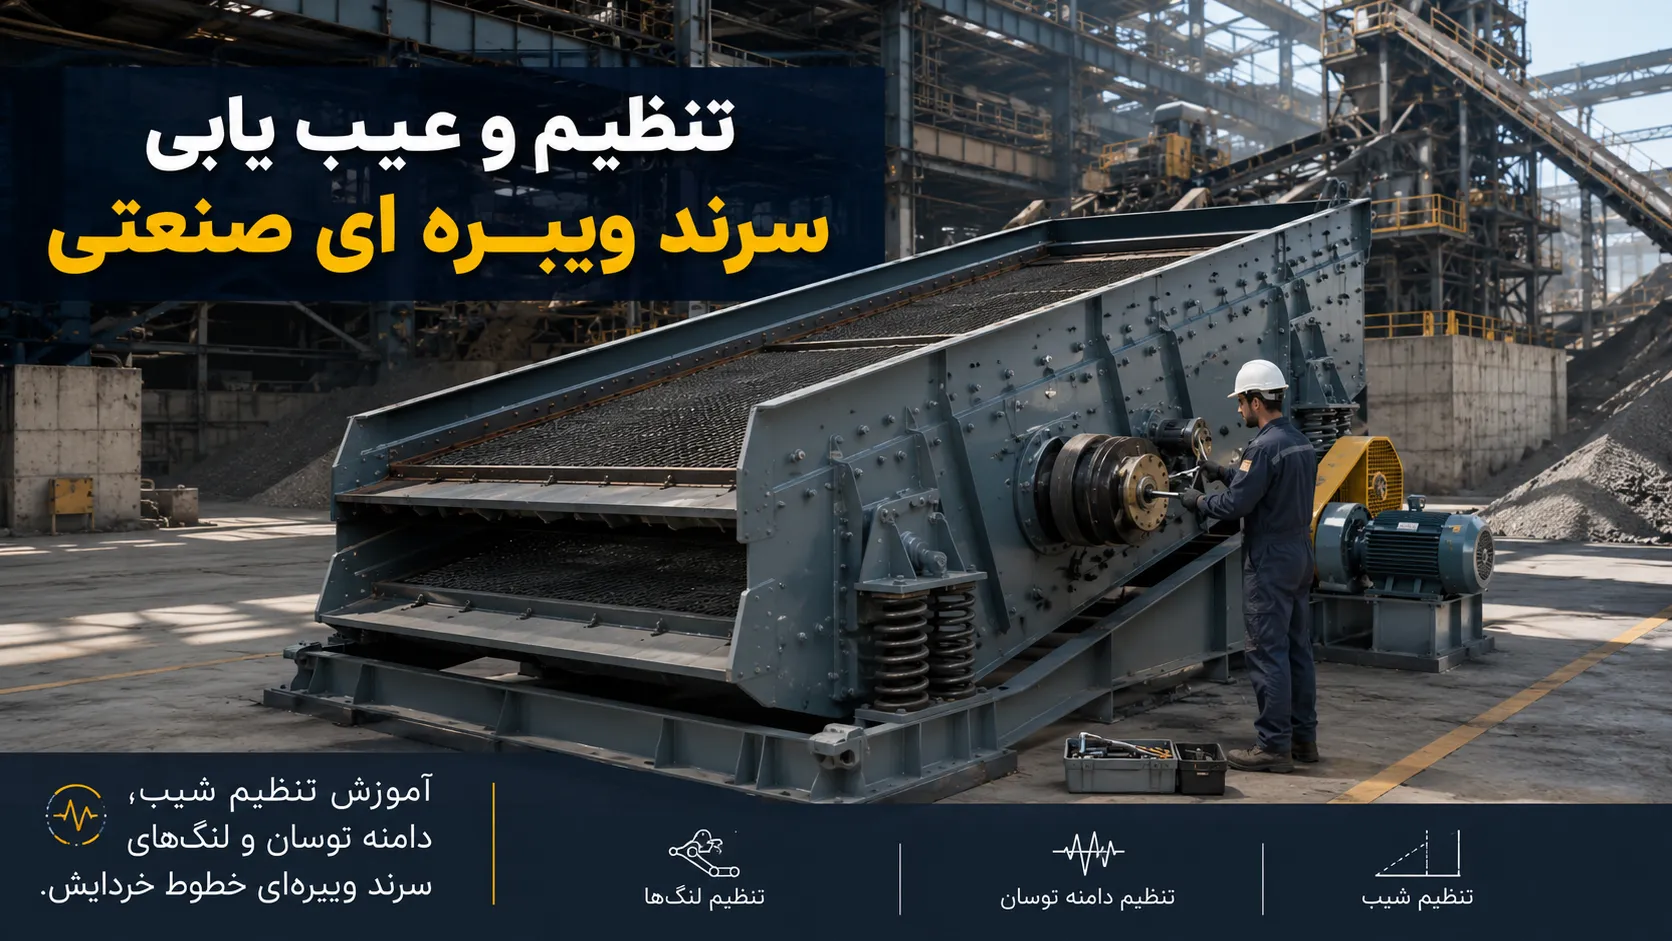
سرندهای ویبرهای از حیاتیترین تجهیزات در خطوط خردایش، دانهبندی و فرآوری مواد معدنی هستند. عملکرد صحیح این دستگاه مستقیماً بر کیفیت محصول نهایی (شن، ماسه، سنگآهن یا آسفالت) تأثیر میگذارد. کوچکترین خارج شدن سرند از تنظیمات استاندارد، میتواند منجر به قاطی شدن سایزهای بار خروجی، خفه کردن سرند زیر بار، لرزشهای شدید شاسی، خرابی زودهنگام بلبرینگها و حتی شکستن بدنه دستگاه شود.
در این مقاله جامع از گروه تولیدی سامان فراز، تمام مراحل تنظیم شیب استاندارد، تنظیم دامنه نوسان (وزنههای لنگ)، کشش توریها، روانکاری بلبرینگها و جدول کامل عیبیابی سرند ویبرهای در سال ۱۴۰۵ را مرور میکنیم.
نحوه تنظیم دامنه نوسان (وزنههای اکستریم / لنگ)
دامنه نوسان (Stroke) مشخص میکند که بار روی توری با چه شدتی پرتاب شود و سرعت حرکت مواد چقدر باشد. این تنظیم با تغییر زاویه وزنه های خروج از مرکز (اکسنتریم/لنگ) که روی دو سر شفت ویبراتور قرار دارند انجام میشود:
- بار درشت (خردایش اولیه و ثانویه): نیاز به دامنه نوسان بالا (۶ تا ۹ میلیمتر) دارد تا سنگهای سنگین روی توری حرکت کنند و متوقف نشوند.
- بار ریز و ماسه (دانهبندی نهایی): نیاز به دامنه نوسان پایین (۳ تا ۵ میلیمتر) و سرعت چرخشی بیشتر (RPM بالاتر) دارد تا ریزدانهها فرصت عبور از چشمههای توری را داشته باشند.
⚠️ نکته طلایی و حیاتی سامان فراز: وزنههای لنگ در هر دو سمت شفت باید دقیقاً در یک زاویه و درجه تنظیم شوند. حتی ۱ درجه اختلاف در تنظیم لنگ دو طرف، باعث ایجاد گشتاور پیچشی، لرزشهای غیرعادی شاسی، داغ کردن بلبرینگها و ترک خوردن ورقهای جانبی سرند میشود.
تنظیم وزنه لنگ سرند ویبره ای
محاسبه و تنظیم شیب استاندارد سرند ویبره ای
زاویه نصب سرند نسبت به افق، سرعت حرکت بار روی توری را تعیین میکند. اگر شیب زیاد باشد، بار بدون تفکیک شدن از روی سرند میریزد و اگر شیب کم باشد، بار روی توری جمع شده و سرند خفه میکند.
| نوع بار ورودی | زاویه شیب پیشنهادی (درجه) | هدف فنی تنظیم |
| شن و ماسه مرطوب / کوهی | ۱۸ تا ۲۰ درجه | عبور سریعتر بار برای جلوگیری از انباشت و خفه کردن سرند |
| دانهبندی دقیق استاندارد (آسفالتی/بتنی) | ۱۲ تا ۱۵ درجه | افزایش زمان ماندگاری بار روی توری جهت تفکیک صددرصدی |
| سرندهای خشککن (دیواترینگ) | ۳ تا ۵ درجه (شیب معکوس) | فرصت دادن به آبگیری بار و خروج آب از زیر توری |
راهکارهای جلوگیری از کور شدن (گرفتگی) توری سرند
گیر کردن سنگهای سوزنی یا پولکی در چشمههای توری یکی از بزرگترین چالشهای اپراتورهاست که ظرفیت خط را تا ۵۰٪ کاهش میدهد. برای حل این مشکل ۳ راهکار اجرایی وجود دارد:
- تنظیم دقیق کشش توری (Screen Tensioning): توری نباید روی شاسی شل باشد. توری شل مانند لنگر عمل کرده، انرژی ویبره را جذب کرده و پرتاب بار را صفر میکند.
- استفاده از لاستیک های زیرتوری (Piping Rubber): قرار دادن لاستیکهای نیمگرد روی تیرکهای شاسی، شتاب ضربه به توری را افزایش داده و مانع ماندن سنگ در چشمهها میشود.
- انتخاب توری مناسب بر اساس جنس بار: در صورت بالا بودن رطوبت بار، استفاده از توریهای پلیاورتان به دلیل خاصیت ارتجاعی، گرفتگی توری را به صفر میرساند.
مقایسه تخصصی انواع توری سرند (فولاد ضدسایش vs پلیاورتان vs آهنی)
انتخاب جنس توری تأثیر مستقیم بر هزینههای جاری معدن دارد:
- توری آهنی معمولی: قیمت اولیه بسیار ارزان، اما طول عمر بسیار کوتاه (معمولاً کمتر از ۲ هفته در شرایط سخت) و احتمال بالای گرفتگی چشمهها.
- توری فولاد منگنز / پرکربن: مقاومت سایشی بالا، مناسب برای دانهبندی سنگهای سخت و درشتدانه، مقاومت عالی در برابر ضربه.
- توری پلیاورتان (Polyurethane): طول عمر بسیار بالا (تا ۵ برابر توری فولادی)، کاهش شدید صدای کارگاه، مقاومت کامل در برابر رطوبت و زنگزدگی، و عدم گرفتگی چشمهها به دلیل انعطافپذیری.
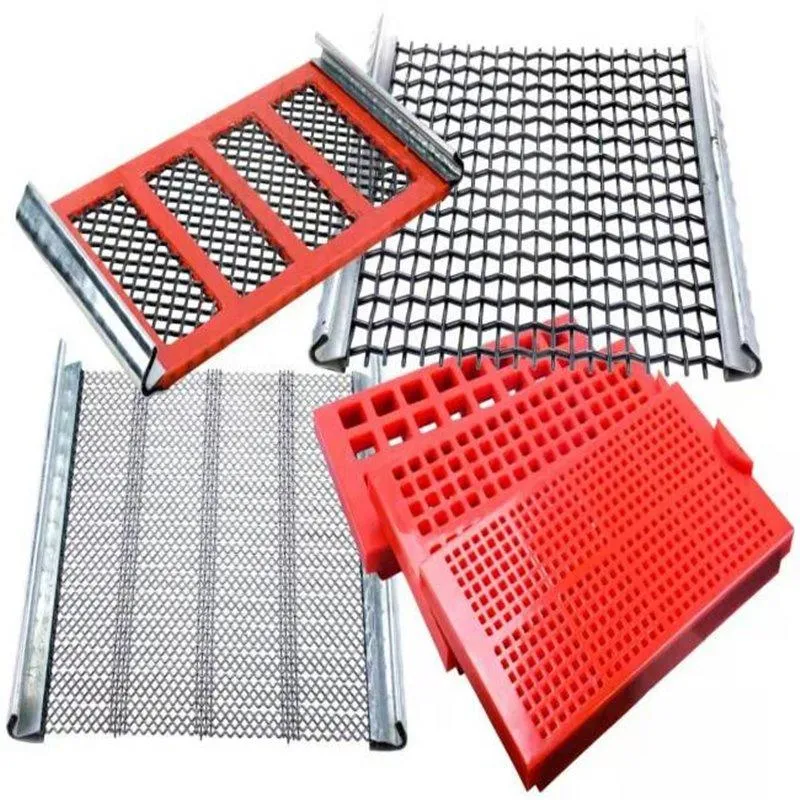
مقایسه توری فولادی و پلی اورتان سرند
اصول روانکاری و گریسکاری بلبرینگهای ویبراتور
علت اصلی سوزاندن بلبرینگ در سرندهای ویبرهای، روانکاری اشتباه است. یاتاقانهای سرند به دلیل متحمل شدن شتاب بالا، نیازمند مراقبت ویژه هستند:
- نوع گریس مناسب: حتماً از گریسهای پایه لیتیوم یا کمپلکس لیتیوم با قابلیت تحمل دمای بالا (Extreme Pressure – EP) استفاده کنید.
- حجم گریس کاری: محفظه یاتاقان نباید بیش از یکسوم (۱/۳) حجم خود پر از گریس شود. گریسکاری بیش از حد باعث افزایش اصطکاک داخلی، داغ کردن بلبرینگ و خرابی کاسهنمدها میشود.
- فواصل زمانی: در شرایط کاری سنگین (۱۰ تا ۱۲ ساعت کار در روز)، گریسکاری یاتاقانها باید هر ۵۰ ساعت کارکرد تکرار شود.
جدول برنامهریزی سرویس و نگهداری دورهای (PM) سرند
| بازه زمانی | بخش مورد بازرسی | اقدام لازم |
| روزانه (قبل از استارت) | فنرها و پیچهای کرپی | بررسی سلامت ظاهری فنرها و سفت بودن پیچهای توری و شاسی |
| هفتگی (۵۰ ساعت) | تسمهها و یاتاقانها | تنظیم سفتکن تسمهنوار، چک کردن دمای یاتاقان و گریسکاری |
| ماهانه (۲۰۰ ساعت) | لاستیکهای زیرتوری و لنگها | بررسی سایش لاستیکهای شاسی و اطمینان از همزاویه بودن وزنههای لنگ |
| شپشماهانه (۱۲۰۰ ساعت) | بلبرینگها و شفت اصلی | شستشوی کامل محفظه یاتاقان، بررسی لق بودن بلبرینگها و تعویض گریس |
جدول جامع عیبیابی و حل مشکلات سرند ویبره ای
اگر سرند شما در خط تولید دچار مشکل کارکردی شده است، از جدول زیر برای عیبیابی سریع و رفع بحران استفاده کنید:
| مشکل ایجاد شده | علت احتمالی | راهکار رفع مشکل |
| لرزش شدید پایه و استراکچر | شکستگی یا ضعیف شدن فنرها / ناهمگون بودن وزنههای لنگ | تعویض جفتی فنرها / چک کردن و تراز کردن دقیق زاویه وزنهها |
| داغ کردن بیش از حد بلبرینگها | گریسکاری بیش از حد / استفاده از گریس نامناسب / سفت بودن تسمه | تخلیه گریس اضافی / استفاده از گریس نسوز EP / تنظیم سفتکن تسمه |
| کج حرکت کردن بار روی توری | تراز نبودن شاسی سرند / کشش نابرابر توری در دو طرف | تراز کردن پایههای بتنی با شاقول / سفت کردن یکنواخت کرپیها |
| جمع شدن بار روی توری (خفه کردن) | کم بودن شیب / زاویه نادرست وزنههای لنگ / شل بودن تسمهها | افزایش ۲ درجهای شیب / افزایش زاویه لنگها / سفت کردن تسمه |
| ترک خوردن بدنه و ورق جانبی | عدم بالانس لنگها / شل بودن پیچهای یاتاقان / جوشکاری غیراستاندارد | بالانس دینامیکی شفت / آچارکشی پیچهای گرید ۱۰.۹ / ترمیم با الکترود ضدسایش |
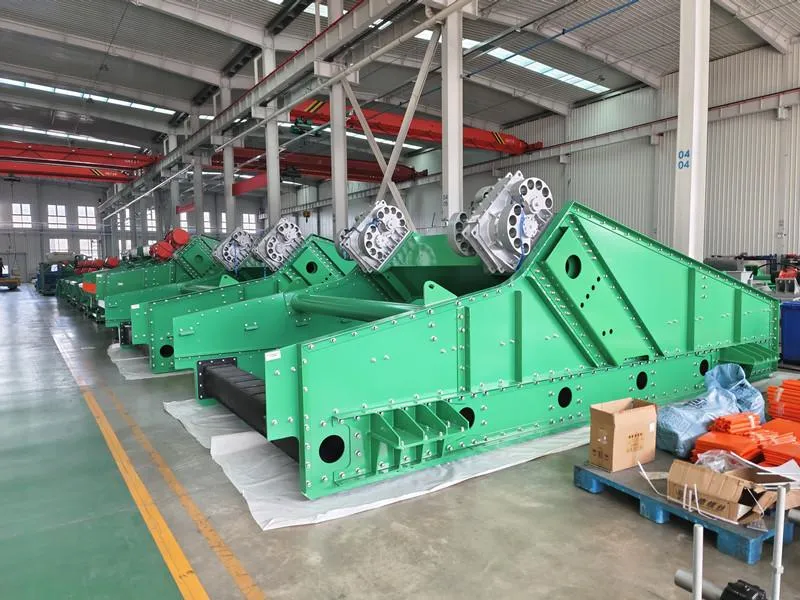
ساخت و تولید سرند ویبره ای سامان فراز
خدمات فنی و تامین تجهیزات سرند توسط سامان فراز
تنظیم دقیق، بالانس دینامیکی و ساخت استراکچر مقاوم در سرندهای صنعتی نیاز به دانش مهندسی و قطعات باکیفیت دارد. گروه تولیدی سامان فراز تولیدکننده انواع سرند های ویبره ای سنگین، سرند خشک کن، توری های ضد سایش پلی اورتان و فولادی، فنرهای استاندارد و شفتهای بالانسشده، آماده ارائه خدمات مشاوره فنی و تامین قطعات خطوط خردایش به معادن سراسر کشور میباشد.
برای دریافت مشاوره جهت تنظیم خط دانهبندی، عیبیابی سرند یا استعلام قیمت انواع تجهیزات، با کارشناسان فنی سامان فراز تماس بگیرید.
📍 دفتر مرکزی: تهران، شهریار، شاهد شهر، بلوار تقی زاده، خیابان صنعت، پلاک ۱۱
📞 تماس با مشتری: 02156019734
📱 تلفنهای همراه:
[…] بار بر اساس سایز چشمهها (برای راهنمای تنظیمات، مقاله تنظیم سرند ویبرهای را مطالعه […]